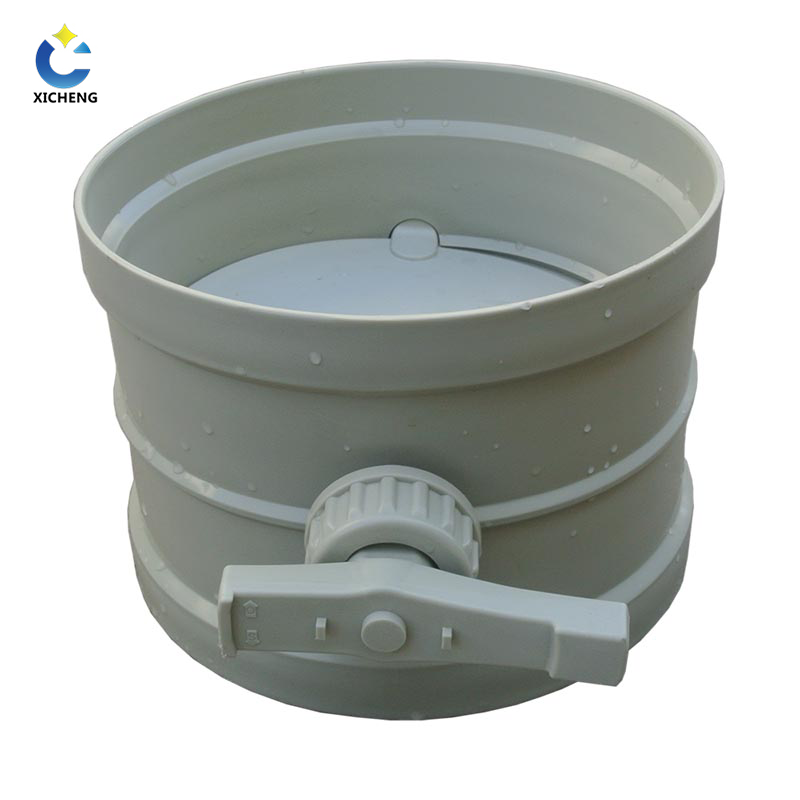
Description
Van bướm PP Xicheng — van gió dạng cánh bướm cho ống gió và hệ thống xử lý khí thải
Van bướm PP là van gió dùng cánh van hình đĩa quay quanh một trục giữa để đóng mở hoặc điều tiết lưu lượng khí trong ống dẫn. Toàn bộ phần tiếp xúc dòng khí — thân van, cánh van, trục và gioăng làm kín — đều bằng nhựa PP hoặc vật liệu phi kim tương thích, nên van không bị chính dòng khí axit ăn mòn. Van được chế tạo theo đúng đường kính ống và kiểu truyền động của từng công trình, sản xuất trực tiếp tại hai nhà xưởng ở Việt Nam nên giá gốc tại xưởng và hàng vận chuyển nội địa trong 1–3 ngày.
Đây là dòng van dùng cho các vị trí cần chặn hoặc cân bằng lưu lượng khí trong hệ thống hút và xử lý khí thải: nhánh hút tại từng bể mạ, nhánh hút tại chụp hút cục bộ, đường khí vào và ra tháp hấp thụ, đường nhánh trong hệ thống thông gió nhà xưởng, và các vị trí cần cô lập một nhánh để bảo trì mà không phải dừng cả hệ thống.
Nếu bạn đang đọc trang này, phần lớn khả năng bạn đã gặp một trong ba tình huống: van hiện hữu bằng kim loại đã rỗ hoặc kẹt cứng sau vài năm vì hơi axit; hệ thống nhiều nhánh hút không đều vì nhánh gần quạt hút quá mạnh còn nhánh xa hút yếu; hoặc bạn cần cô lập một nhánh để bảo trì nhưng không có van nào để đóng. Ba phần đầu dưới đây nói thẳng vào từng tình huống đó.
Điểm chính cần nắm trước khi đọc tiếp
- Cánh van quay 0–90°, hành trình rất ngắn. Đây là lợi thế lớn nhất của van bướm so với van cổng: van chiếm ít chiều dài ống và đóng mở chỉ bằng một phần tư vòng quay.
- Toàn bộ bề mặt tiếp xúc khí bằng nhựa PP. Thân, cánh, trục và gioăng đều phi kim, nên không có điểm rỗ hay nứt ứng suất như van inox 304 trong dòng khí HCl ẩm.
- Trở lực thấp khi mở hoàn toàn vì cánh van nằm song song dòng khí; nhưng khi mở một phần, cánh nằm giữa dòng và tạo xoáy — đây là điều cần biết trước khi dùng van bướm để tiết lưu.
- Hai dòng khác nhau: van bướm tròn lắp giữa hai mặt bích ống tròn, van bướm vuông dùng cho ống gió chữ nhật. Chọn sai dòng thì không lắp được.
- Ba kiểu truyền động: tay gạt (đóng/mở nhanh), hộp số (giữ vị trí trung gian chính xác), và động cơ điện (điều khiển từ xa hoặc theo tín hiệu).
Vì sao dùng van bướm thay vì các kiểu van gió khác?
Van bướm không phải kiểu van tốt nhất trong mọi trường hợp — nó chỉ tốt nhất ở một số vị trí. Bảng dưới đây so sánh bốn kiểu van gió thường gặp trong hệ thống xử lý khí thải, để bạn chọn đúng kiểu cho từng nhánh thay vì dùng một kiểu cho cả hệ thống.
| Kiểu van | Ưu điểm | Hạn chế | Dùng khi nào |
|---|---|---|---|
| Van bướm (cánh đĩa quay 0–90°) | Rất gọn theo chiều dài ống; hành trình ngắn, đóng mở nhanh; trở lực thấp khi mở hoàn toàn; giá thấp hơn van cổng cùng đường kính | Khi mở một phần, cánh nằm giữa dòng khí gây xoáy và tăng trở lực; không làm kín tuyệt đối như van cổng | Điều tiết và cân bằng lưu lượng; cô lập nhánh để bảo trì; vị trí không đòi hỏi kín tuyệt đối |
| Van cổng (cánh trượt lên xuống) | Làm kín tốt hơn khi đóng hoàn toàn; không gây xoáy ở vị trí trung gian vì cánh trượt vuông góc dòng khí | Chiếm nhiều chiều dài ống theo phương thẳng đứng; hành trình dài; nặng hơn và đắt hơn cùng đường kính | Vị trí cần cô lập hoàn toàn, ví dụ đầu hút tháp để vào bảo trì |
| Van nhiều cánh (nhiều lá song song) | Phù hợp ống gió chữ nhật kích thước lớn; phân bố lưu lượng đều hơn trên tiết diện rộng | Nhiều chi tiết chuyển động nên nhiều điểm có thể kẹt; kín kém hơn van bướm cùng cấp | Ống gió chữ nhật lớn, cửa lấy gió, vị trí cần điều tiết trên tiết diện rộng |
| Van một chiều (backdraft) | Tự đóng khi quạt dừng, không cần thao tác; chống khí trào ngược qua nhánh không chạy | Không điều tiết được lưu lượng; chỉ có hai trạng thái mở hoàn toàn hoặc đóng | Đầu đẩy của quạt, nhánh có thể bị khí trào ngược khi quạt khác chạy |
Van bướm gọn và hành trình ngắn — lợi thế lớn nhất trong ống gió
Trong hệ thống hút khí thải, không gian lắp đặt thường là ràng buộc thật, không phải ràng buộc giả định. Đường ống chạy dọc theo dây chuyền sản xuất, chen giữa kết cấu thép và máng cáp, và mỗi mét ống thêm vào đều làm tăng trở lực toàn hệ thống.
Van bướm chỉ chiếm khoảng một đường kính ống theo chiều dài, trong khi van cổng cùng đường kính cần thêm chiều cao bằng chính hành trình cánh trượt cộng khoảng trống để thao tác. Với hệ thống có nhiều nhánh, khoản tiết kiệm này nhân lên theo số nhánh.
Hành trình ngắn cũng quan trọng khi van được lắp ở vị trí khó với tới. Một phần tư vòng quay tay gạt dễ thao tác hơn nhiều so với nhiều vòng quay của van cổng, và đây là lý do van bướm thường được chọn cho các nhánh cần chỉnh định kỳ trong quá trình vận hành.
Khi nào không nên dùng van bướm
Ba trường hợp chúng tôi thường khuyên khách hàng chọn kiểu van khác:
- Khi cần chặn kín tuyệt đối để cô lập một nhánh có khí độc. Van bướm làm kín tốt nhưng không kín tuyệt đối; nếu nhánh đó chứa khí độc và việc rò một lượng nhỏ là không chấp nhận được, nên dùng van cổng hoặc bố trí thêm một van bướm thứ hai nối tiếp.
- Khi cần tiết lưu chính xác ở vị trí trung gian lâu dài. Ở vị trí mở một phần, cánh van nằm giữa dòng khí và tạo xoáy phía sau, gây rung và tiếng ồn. Nếu cần giữ một lưu lượng trung gian cố định trong thời gian dài, dùng van nhiều cánh hoặc hộp số có thước chỉ vị trí sẽ ổn định hơn.
- Khi dòng khí có bụi hoặc cặn bám nhiều. Cặn lắng trên gioăng làm kín và trên trục sẽ khiến van kẹt dần. Với dòng khí nhiều bụi, cần bố trí van ở vị trí dễ tháo kiểm tra, hoặc chọn kiểu van có trục không xuyên qua dòng khí.
Van bướm tròn và van bướm vuông — hai dòng khác nhau
Đây là điểm hay bị nhầm nhất khi đặt hàng. Van bướm tròn có cánh van hình đĩa tròn, lắp vào ống tròn và được kẹp giữa hai mặt bích. Van bướm vuông có cánh van hình chữ nhật, dùng cho ống gió chữ nhật và lắp trực tiếp vào thành ống hoặc qua khung gia cố.
Hai dòng không thay thế cho nhau được: van tròn không lắp được vào ống chữ nhật và ngược lại. Vì vậy khi đặt hàng, cần cung cấp hình dạng tiết diện ống, không chỉ đường kính hay kích thước. Với ống chữ nhật, xem thêm ống gió hình chữ nhật polypropylene để đối chiếu kích thước tiêu chuẩn.
Tại sao chọn Xicheng?
Van bướm không phải sản phẩm khó chế tạo. Cái khó là chế tạo đúng đường kính và đúng kiểu lắp của từng công trình, làm kín đúng ở vị trí trục xuyên qua thân, và chứng minh được vật liệu bằng giấy tờ — đây chính là phần phân biệt Xicheng với các đơn vị gia công trung gian.
Năng lực sản xuất & nhà máy
Xicheng là tập đoàn sản xuất thiết bị nhựa PP và composite với 17 năm kinh nghiệm (từ 2009), hơn 2.800 hệ thống turnkey đã bàn giao cho khách hàng tại hơn 80 quốc gia. Năng lực sản xuất gồm hơn 40 nhà máy và văn phòng tại Trung Quốc, 4 cơ sở sản xuất và 2 nhà máy tại Việt Nam (Bắc Ninh và TP. Hồ Chí Minh), tổng diện tích nhà xưởng hơn 9.000 m², hơn 1.000 nhân sự và hơn 100 đối tác trong chuỗi cung ứng vật tư.
Van bướm PP được chế tạo trực tiếp tại nhà xưởng Việt Nam, không qua trung gian: cắt – tạo hình – hàn CNC, kiểm tra từng mối hàn, và chạy thử đóng mở toàn hành trình trước khi xuất xưởng để chắc chắn cánh van không kẹt và gioăng không bị vênh. Mỗi lô hàng đi kèm phiếu nghiệm thu và chứng nhận xuất xứ.
Ưu điểm sản phẩm van bướm PP
- Nhựa PP nguyên sinh 100%, không pha tạp — giữ độ dẻo dai theo thời gian thay vì giòn và nứt như nhựa tái chế.
- Không có chi tiết kim loại tiếp xúc dòng khí. Thân, cánh van, trục và gioăng đều phi kim, nên không tồn tại điểm rỗ hay nứt ứng suất như van inox trong dòng khí axit ẩm.
- Trục van bọc PP ở đoạn xuyên qua thân — đây là vị trí rò rỉ phổ biến nhất ở van bướm kim loại, và cũng là vị trí chúng tôi gia cố kỹ nhất.
- Gioăng làm kín chọn theo môi trường khí: EPDM cho khí ẩm và hơi axit thông thường, PTFE cho dòng khí có dung môi hữu cơ. Chúng tôi nói rõ loại gioăng trong hồ sơ bàn giao để nhà máy biết khi nào cần thay.
- Cánh van cân bằng động — cánh được gia cố để không rung ở vận tốc khí cao, vì cánh rung sẽ mòn gioăng rất nhanh.
- Chế tạo theo đúng đường kính ống của công trình, kể cả các cỡ không phổ thông. Không phải cắt may một cỡ có sẵn.
- Bảo hành kết cấu 12 tháng, hỗ trợ kỹ thuật trong suốt vòng đời thiết bị.
Vật liệu và cấu tạo van bướm PP
Một van bướm PP gồm sáu bộ phận, và mỗi bộ phận có một tiêu chí chọn riêng:
- Thân van — nhựa PP nguyên sinh, dày theo đường kính; có mặt bích hai đầu với số lỗ bu lông theo tiêu chuẩn đường kính ống.
- Cánh van (đĩa) — PP nguyên sinh, hoặc PP gia cường sợi thủy tinh (PP+GF) cho cỡ lớn và vận tốc khí cao để tăng độ cứng mà không tăng khối lượng.
- Trục van — PP hoặc thép bọc PP ở toàn bộ đoạn tiếp xúc khí.
- Gioăng làm kín (seat) — EPDM hoặc PTFE, chọn theo thành phần khí.
- Cơ cấu truyền động — tay gạt, hộp số hoặc động cơ điện.
- Phụ kiện — bu lông, đệm và mặt bích đối ứng nếu khách hàng cần trọn bộ.
Thông số kỹ thuật van bướm PP
Bảng dưới đây là dải sản xuất tham chiếu. Kích thước và kiểu truyền động cuối cùng được chốt theo đường kính ống, lưu lượng khí và cách vận hành của từng công trình.
Bảng chọn van theo đường kính ống gió
| Nhóm đường kính ống | Kiểu truyền động thường dùng | Vị trí điển hình |
|---|---|---|
| DN110 – DN160 | Tay gạt | Nhánh hút nhỏ tại từng bể, chụp hút cục bộ, phòng thí nghiệm |
| DN200 – DN315 | Tay gạt hoặc hộp số | Nhánh hút chính, đường khí vào tháp cỡ vừa, hệ thống thông gió xưởng |
| DN355 – DN400 | Hộp số hoặc động cơ điện | Đường khí chính, đường khí ra tháp, vị trí cần thao tác từ xa |
| Trên DN400 | Động cơ điện, có thể chia nhiều cánh | Ống gió chính quy mô lớn, ống gió chữ nhật tiết diện rộng |
Đường kính van phải khớp với đường kính ống, không được nhỏ hơn. Một van nhỏ hơn đường kính ống sẽ tạo ra một đoạn thu – mở đột ngột, làm tăng trở lực cục bộ và gây xoáy ngay sau van — trong nhiều trường hợp, khoản trở lực này còn lớn hơn khoản tiết kiệm được khi chọn van nhỏ.
Vật liệu và dải làm việc
| Hạng mục | Vật liệu / dải giá trị | Ghi chú |
|---|---|---|
| Thân van, cánh van | Nhựa PP nguyên sinh (cánh có thể PP+GF) | Chiều dày theo đường kính van |
| Trục van | PP hoặc thép bọc PP | Bọc PP ở toàn bộ đoạn tiếp xúc khí |
| Gioăng làm kín | EPDM / PTFE | Chọn theo thành phần khí |
| Dải nhiệt độ làm việc | 0 – 80°C | PP giữ tính dẻo ở nhiệt độ thấp; trên 80°C cần vật liệu khác |
| Góc quay cánh van | 0 – 90° | Mở hoàn toàn khi cánh song song dòng khí |
| Kiểu kết nối | Kẹp giữa hai mặt bích (ống tròn) / lắp trên thành ống (ống chữ nhật) | Phải khớp kiểu ống của công trình |
| Tiêu chuẩn đối chiếu | QCVN 19:2024/BTNMT | Áp dụng cho hệ thống khí thải công nghiệp |
Ba kiểu truyền động: tay gạt, hộp số, động cơ điện
Chọn kiểu truyền động ảnh hưởng trực tiếp đến giá và đến cách vận hành về sau, nên đây là quyết định cần chốt sớm:
- Tay gạt — rẻ nhất, thao tác nhanh bằng tay, có chốt giữ ở một số vị trí. Phù hợp cho van chỉ đóng mở khi cần, hoặc chỉnh định kỳ. Hạn chế: không giữ được vị trí trung gian chính xác và không điều khiển được từ xa.
- Hộp số (gear) — có tay quay và thước chỉ vị trí, giữ được vị trí trung gian ổn định và không bị dòng khí đẩy xoay. Phù hợp cho van cỡ lớn hoặc vị trí cần cân bằng lưu lượng chính xác giữa các nhánh. Hạn chế: vẫn phải thao tác tại chỗ.
- Động cơ điện — điều khiển từ xa hoặc theo tín hiệu, phù hợp cho vị trí khó với tới và cho hệ thống cần tự động điều chỉnh lưu lượng. Hạn chế: chi phí cao nhất và cần nguồn điện tại vị trí van.
Với van điều khiển bằng động cơ điện, xem thêm van điều tiết gió điện bằng nhựa PP để đối chiếu dải góc quay và cách đấu điều khiển. Nếu bạn cần một dòng van gió tổng quát hơn cho toàn hệ thống, bắt đầu từ van gió PP.
Đối chiếu QCVN 19:2024/BTNMT
Hệ thống khí thải công nghiệp tại Việt Nam hiện đối chiếu với QCVN 19:2024/BTNMT — Quy chuẩn kỹ thuật quốc gia về khí thải công nghiệp, ban hành kèm Thông tư 45/2024/TT-BTNMT ngày 30/12/2024, có hiệu lực từ 01/07/2025, thay thế cho QCVN 19:2009 cùng một số quy chuẩn liên quan.
Van bướm không trực tiếp quyết định nồng độ khí thải, nhưng nó quyết định lưu lượng khí thực tế đi vào tháp xử lý — và đây là thông số ảnh hưởng trực tiếp đến hiệu suất xử lý. Ba điểm cần nắm:
- Cân bằng lưu lượng sai làm tháp mất hiệu suất. Nếu van ở các nhánh không được cân bằng, tổng lưu lượng vào tháp có thể vượt thiết kế, vận tốc khí trong tháp tăng và thời gian tiếp xúc giữa khí với dung dịch hấp thụ giảm.
- Van đóng không kín làm khí không được thu hết. Một nhánh đóng không kín vẫn hút khí nhưng lưu lượng không được tính trong thiết kế, khiến khí phát sinh ở nhánh khác không được hút đủ.
- Quy chuẩn 2024 áp dụng từ 01/07/2025 với dự án mới và dự án mở rộng; cơ sở hiện hữu có lộ trình chuyển tiếp đến hết 31/12/2031. Nếu nhà máy đang trong lộ trình chuyển tiếp, đây là thời điểm phù hợp để sửa luôn phần cân bằng lưu lượng thay vì chờ đến hạn.
Với hệ thống xử lý khí thải tổng thể, tham khảo tháp xử lý khí thải nhựa PP, PVC và hệ thống xử lý khí thải xi mạ.
Ứng dụng van bướm PP theo ngành
Ống gió xử lý khí thải và tháp hấp thụ
Đây là ứng dụng phổ biến nhất. Van bướm được lắp ở đường khí vào tháp, đường khí ra tháp, và trên từng nhánh hút gom về tháp. Với hệ thống có nhiều bể hút chung một tháp, van trên từng nhánh là công cụ duy nhất để cân bằng lưu lượng giữa các nhánh.
Với dòng khí HCl, van bướm PP là lựa chọn phù hợp hơn van inox vì HCl ẩm ăn mòn cả thép không gỉ austenit thông dụng; xem thêm tháp xử lý khí HCl. Với đường ống dẫn khí thải bằng nhựa PP, xem ống thải khí nhựa PP; van bướm tròn được kẹp giữa hai mặt bích của đoạn ống này, và mặt bích nhựa PP cần khớp số lỗ bu lông với mặt bích van.
Xi mạ, hóa chất và xử lý bề mặt kim loại
Trong dây chuyền xi mạ, mỗi bể thường có một nhánh hút riêng. Van bướm tại từng nhánh cho phép điều chỉnh lưu lượng theo mức phát sinh hơi của từng bể — bể tẩy gỉ phát sinh hơi mạnh hơn bể mạ, nên nếu hai nhánh dùng chung một cỡ van mà không chỉnh, nhánh bể mạ sẽ hút dư trong khi nhánh bể tẩy hút thiếu.
Với dòng khí chứa hơi axit mạnh hoặc dung môi hữu cơ, gioăng PTFE là lựa chọn cần thiết thay cho EPDM. Với nhánh cần cô lập hoàn toàn khi bảo trì, bố trí thêm một van một chiều hoặc dùng van cổng nối tiếp.
Thông gió nhà xưởng và phòng thí nghiệm
Trong hệ thống thông gió nhà xưởng, van bướm dùng để cân bằng lưu lượng giữa các nhánh và để cô lập một khu vực khi cần. Trong phòng thí nghiệm, van bướm là bộ phận điều chỉnh lưu lượng của tủ hút (fume hood) — ở ứng dụng này, van thường được điều khiển bằng động cơ theo tín hiệu để giữ lưu lượng hút ổn định khi cửa tủ đóng mở.
Ở ứng dụng tủ hút, yêu cầu quan trọng nhất là van phải đóng mở êm và không rung — tiếng ồn và rung từ van truyền trực tiếp vào không gian làm việc. Vì vậy cánh van ở cỡ nhỏ được gia cố để không rung ở vận tốc khí cao.
Lắp đặt và vận hành van bướm PP
Lắp giữa hai mặt bích
Van bướm tròn được kẹp giữa hai mặt bích của đoạn ống, và cách lắp này quyết định độ kín của van. Ba điểm cần chú ý khi lắp:
- Hai mặt bích phải song song và đồng trục. Mặt bích lệch sẽ ép gioăng không đều, gây rò ở một phía và làm cánh van khó quay.
- Bu lông siết theo thứ tự đối xứng và siết thành nhiều lượt, không siết hết một bu lông rồi sang bu lông kế tiếp.
- Kiểm tra hành trình đóng mở sau khi siết. Nếu cánh van khó quay sau khi siết bu lông, gioăng đang bị ép quá mức — nới ra và siết lại, không cố quay bằng lực.
Cân bằng lưu lượng cho hệ nhiều nhánh
Đây là bước hay bị bỏ qua nhất, và cũng là bước quyết định hệ thống có hút đều hay không. Nguyên tắc: nhánh gần quạt luôn có xu hướng hút mạnh hơn nhánh xa, vì trở lực đường ống của nhánh gần nhỏ hơn. Nếu để nguyên, nhánh gần hút quá mạnh (cuốn cả sản phẩm hoặc dung dịch) trong khi nhánh xa hút không đủ (khí thoát ra nhà xưởng).
Cách xử lý là dùng van bướm ở từng nhánh và chỉnh giảm dần các nhánh gần, không phải tăng công suất quạt. Trình tự thực hiện: mở tất cả van, đo lưu lượng tại từng nhánh, chỉnh giảm van ở nhánh hút mạnh nhất, đo lại, lặp cho đến khi các nhánh đạt lưu lượng thiết kế. Sau khi cân bằng xong, đánh dấu vị trí van để lần sau chỉnh lại được.
Bảo trì
- Kiểm tra hành trình đóng mở định kỳ. Van ít dùng dễ kẹt hơn van dùng thường xuyên; nếu có van dự phòng lâu ngày không thao tác, nên đóng mở thử theo lịch.
- Kiểm tra gioăng khi thấy rò. Gioăng là bộ phận mòn theo thời gian và là chi tiết thay thế chính; nên đặt sẵn một bộ gioăng dự phòng cùng cỡ.
- Vệ sinh cặn bám trên cánh van và trục. Với dòng khí có bụi hoặc hơi muối, cặn kết tinh trên trục là nguyên nhân kẹt phổ biến nhất.
- Không dùng van bướm ở vị trí trung gian lâu dài nếu không cần thiết. Vị trí trung gian làm cánh rung và mòn gioăng nhanh hơn vị trí mở hoặc đóng hoàn toàn.
Năng lực sản xuất, chứng nhận và cơ sở pháp lý
Xicheng sản xuất theo hệ thống quản lý chất lượng ISO 9001 và ISO 14001, vật liệu nhựa PP đạt yêu cầu RoHS; sản phẩm có thể được kiểm định độc lập theo yêu cầu của chủ đầu tư. Hồ sơ bàn giao của mỗi đơn hàng gồm bản vẽ chế tạo đã duyệt, phiếu nghiệm thu từng mối hàn, chứng nhận xuất xứ (CO) và phiếu kiểm tra chất lượng (CQ) kèm mác nhựa nền, loại gioăng và chiều dày danh định.
Với hệ thống cần nghiệm thu môi trường, chúng tôi cung cấp đầy đủ bản vẽ hoàn công và thông số thiết kế để đơn vị quan trắc đối chiếu với ngưỡng áp dụng.
Báo giá van bướm PP — giá gốc tại xưởng, quy trình triển khai 5 bước
Chúng tôi báo giá theo đường kính và kiểu lắp thực tế, không bán theo một cỡ có sẵn, vì hai van cùng đường kính nhưng khác kiểu truyền động và khác loại gioăng có giá khác nhau. Quy trình gồm 5 bước:
- Gửi thông tin hệ thống — đường kính ống, hình dạng tiết diện (tròn hay chữ nhật), lưu lượng khí, thành phần khí và nhiệt độ. Có bản vẽ càng tốt; chưa có bản vẽ vẫn báo giá được.
- Chốt phương án — đội kỹ thuật xác định kiểu van (tròn/vuông), chọn vật liệu cánh van và loại gioăng theo thành phần khí, và tư vấn kiểu truyền động phù hợp với cách vận hành. Nếu dòng khí có thành phần khiến PP không phù hợp, chúng tôi nói thẳng và đề xuất vật liệu khác.
- Báo giá gốc tại xưởng — giá tách rõ phần thân van, cánh van, gioăng và cơ cấu truyền động, kèm thời gian sản xuất theo yêu cầu thiết kế.
- Chế tạo và nghiệm thu — sản xuất tại nhà xưởng Việt Nam, kiểm tra từng mối hàn, chạy thử đóng mở toàn hành trình; gửi ảnh và biên bản nghiệm thu trước khi giao.
- Giao hàng, lắp đặt và chạy thử — hàng vận chuyển nội địa Việt Nam trong 1–3 ngày; hỗ trợ kỹ thuật lắp đặt, cân bằng lưu lượng cho hệ nhiều nhánh và chạy thử có tải tại công trình.
Với nhà máy có nhiều nhánh hút, chúng tôi nhận khảo sát toàn tuyến và lên phương án bố trí van – cân bằng lưu lượng – gom về tháp, thay vì chỉ báo giá van rời — cách này thường rẻ hơn và tránh tình trạng tháp đủ công suất nhưng khí không được thu hết về tháp.
Nhận báo giá van bướm PP trong 24 giờ
Gửi đường kính ống và lưu lượng khí, đội kỹ thuật Xicheng phản hồi phương án vật liệu – kiểu van – kiểu truyền động và báo giá gốc tại xưởng trong vòng 24 giờ làm việc. Nếu chưa có đủ số liệu, cứ gửi ảnh khu vực đường ống và mô tả hệ thống — chúng tôi sẽ hỏi lại đúng những thông tin còn thiếu.
Email: xichengvietnam@gmail.com
WhatsApp: +84 384 929 388 (Ms. Mai)
WhatsApp: +84 337 615 868 (Mr. Quý)
Câu hỏi thường gặp về van bướm PP
Van bướm PP và van bướm inox khác nhau ở đâu?
Khác ở cơ chế chống ăn mòn. Inox chống ăn mòn nhờ lớp oxit thụ động trên bề mặt; lớp này bị phá trong môi trường HCl ẩm, và biểu hiện không phải gỉ đỏ mà là rỗ bề mặt và nứt ứng suất. Nhựa PP không có cơ chế ăn mòn điện hóa, nên không tồn tại điểm khởi phát rỗ. Đổi lại, PP có giới hạn nhiệt độ thấp hơn kim loại — dải làm việc phổ biến là 0–80°C.
Van bướm có làm kín tuyệt đối không?
Không. Van bướm làm kín tốt nhưng không kín tuyệt đối, đặc biệt khi gioăng đã mòn. Nếu nhánh cần cô lập hoàn toàn và có khí độc, nên dùng van cổng hoặc bố trí hai van nối tiếp để giảm rủi ro rò qua một van.
Nên chọn tay gạt, hộp số hay động cơ điện?
Tay gạt cho vị trí chỉ đóng mở khi cần và chi phí thấp nhất. Hộp số cho vị trí cần giữ vị trí trung gian chính xác để cân bằng lưu lượng giữa các nhánh. Động cơ điện cho vị trí khó với tới hoặc cần điều khiển từ xa, tự động điều chỉnh lưu lượng. Nếu chưa chắc, cho chúng tôi biết tần suất thao tác và vị trí lắp — chúng tôi tư vấn theo cách vận hành thực tế.
Van bướm PP dùng được cho khí thải có nhiệt độ bao nhiêu?
Dải làm việc phổ biến là 0–80°C. Trên 80°C, PP bắt đầu mất độ cứng và cánh van có thể biến dạng dưới áp lực dòng khí; ở dải nhiệt độ cao hơn, cần chọn vật liệu khác. Cho chúng tôi biết nhiệt độ khí thực tế để chọn đúng vật liệu.
Vì sao hệ thống nhiều nhánh hút không đều dù quạt đủ công suất?
Vì nhánh gần quạt có trở lực đường ống nhỏ hơn nên hút mạnh hơn nhánh xa. Đây là hiện tượng bình thường của mọi hệ thống nhiều nhánh, không phải lỗi quạt. Cách xử lý là lắp van bướm ở từng nhánh và chỉnh giảm các nhánh gần, chứ không phải tăng công suất quạt — tăng công suất chỉ làm nhánh gần hút mạnh thêm.
Thời gian sản xuất và giao hàng bao lâu?
Thời gian sản xuất phụ thuộc yêu cầu thiết kế của từng đơn hàng và được ghi rõ trong báo giá. Hàng vận chuyển trong nội địa Việt Nam trong 1–3 ngày sau khi nghiệm thu xuất xưởng.
Làm thế nào để tìm thấy chúng tôi?
Nhà xưởng miền Bắc: Lô 15, Cụm công nghiệp Song Khê – Nội Hoàng, P. Tiền Phong, tỉnh Bắc Ninh, Việt Nam.
Nhà xưởng miền Nam: Nhà xưởng B4, lô T1-T11, Đại lộ Calmette, KCN Quốc tế Protrade, P. Tây Nam, TP. Hồ Chí Minh, Việt Nam.
Hotline:
+84 384 929 388 (Ms. Mai)
+84 337 615 868 (Mr. Quý)
Email: xichengvietnam@gmail.com


Reviews
There are no reviews yet.